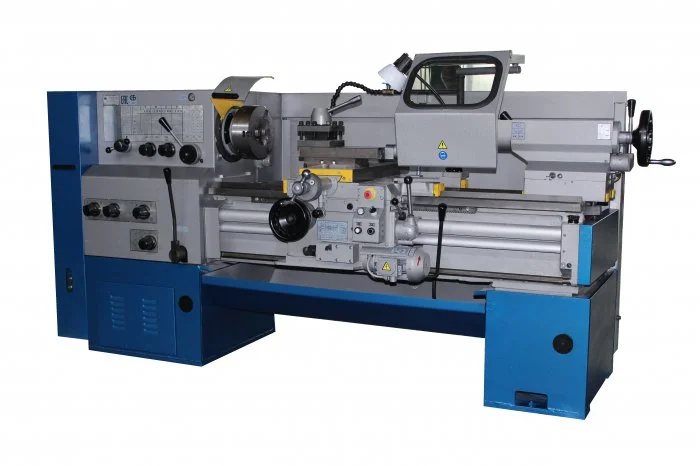
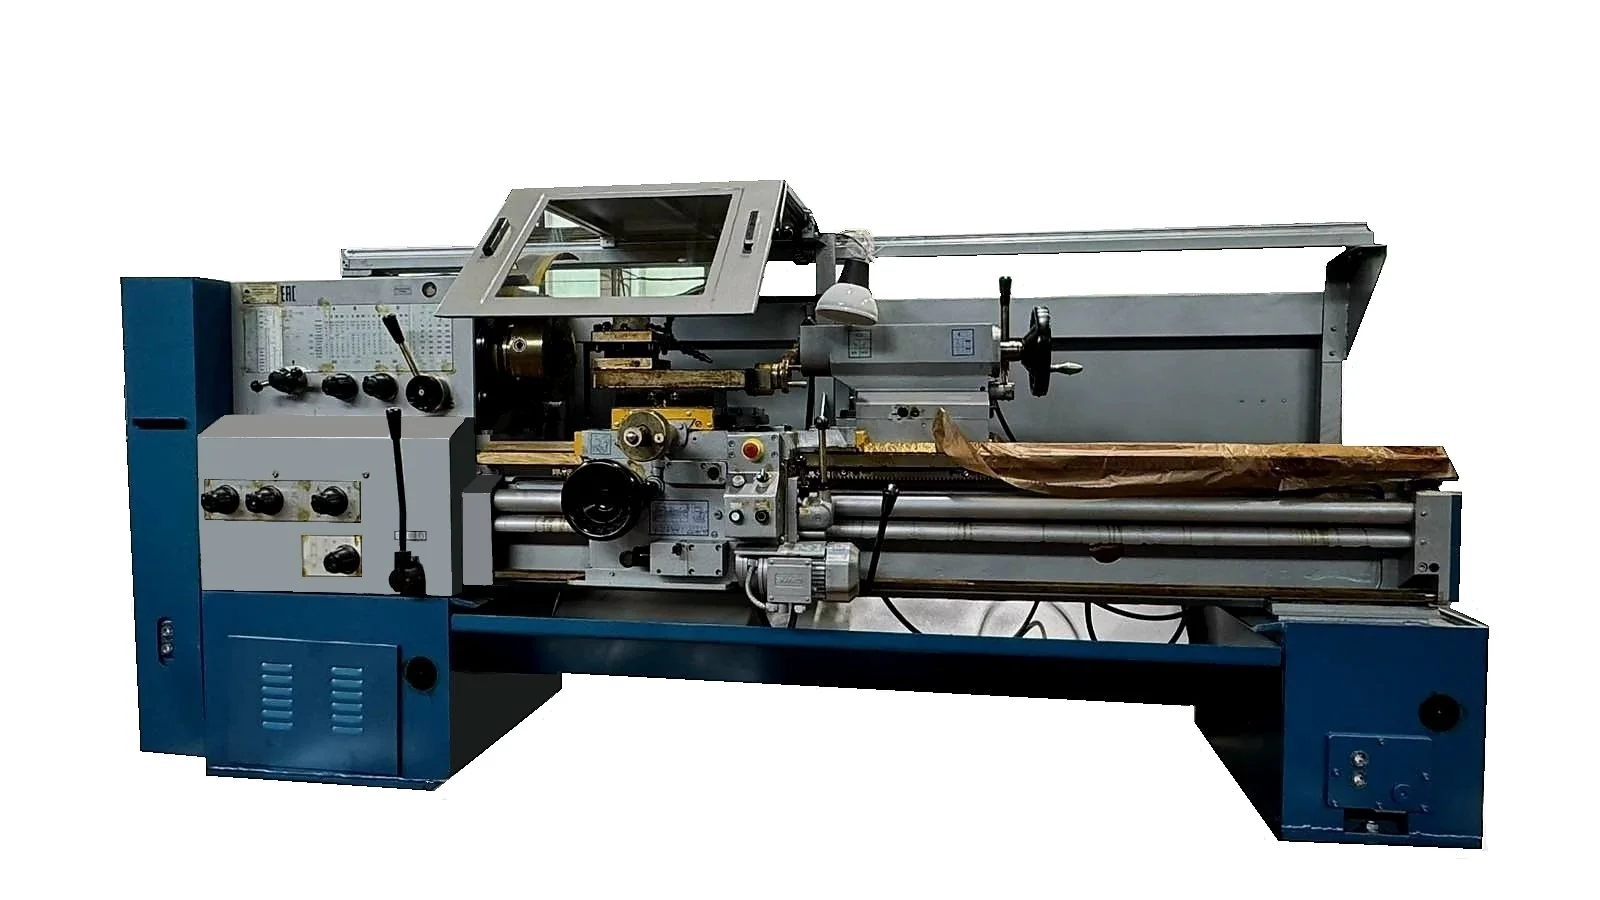
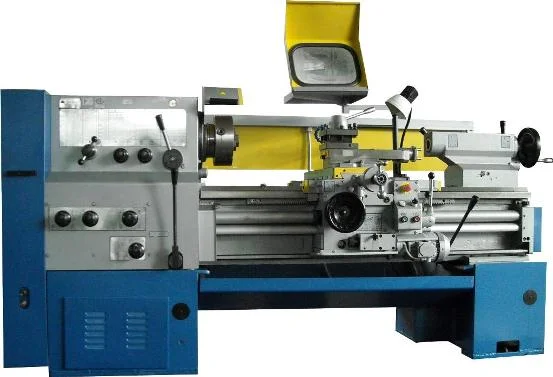
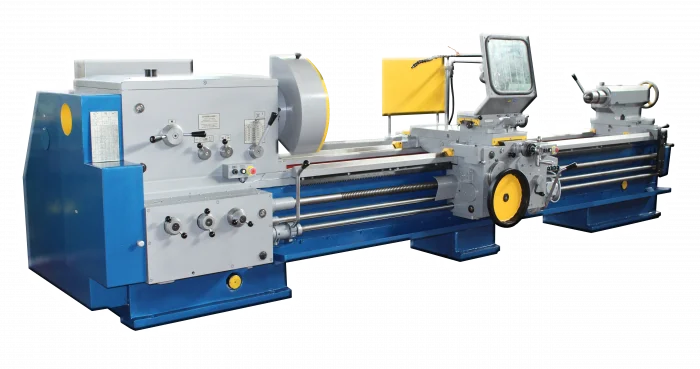
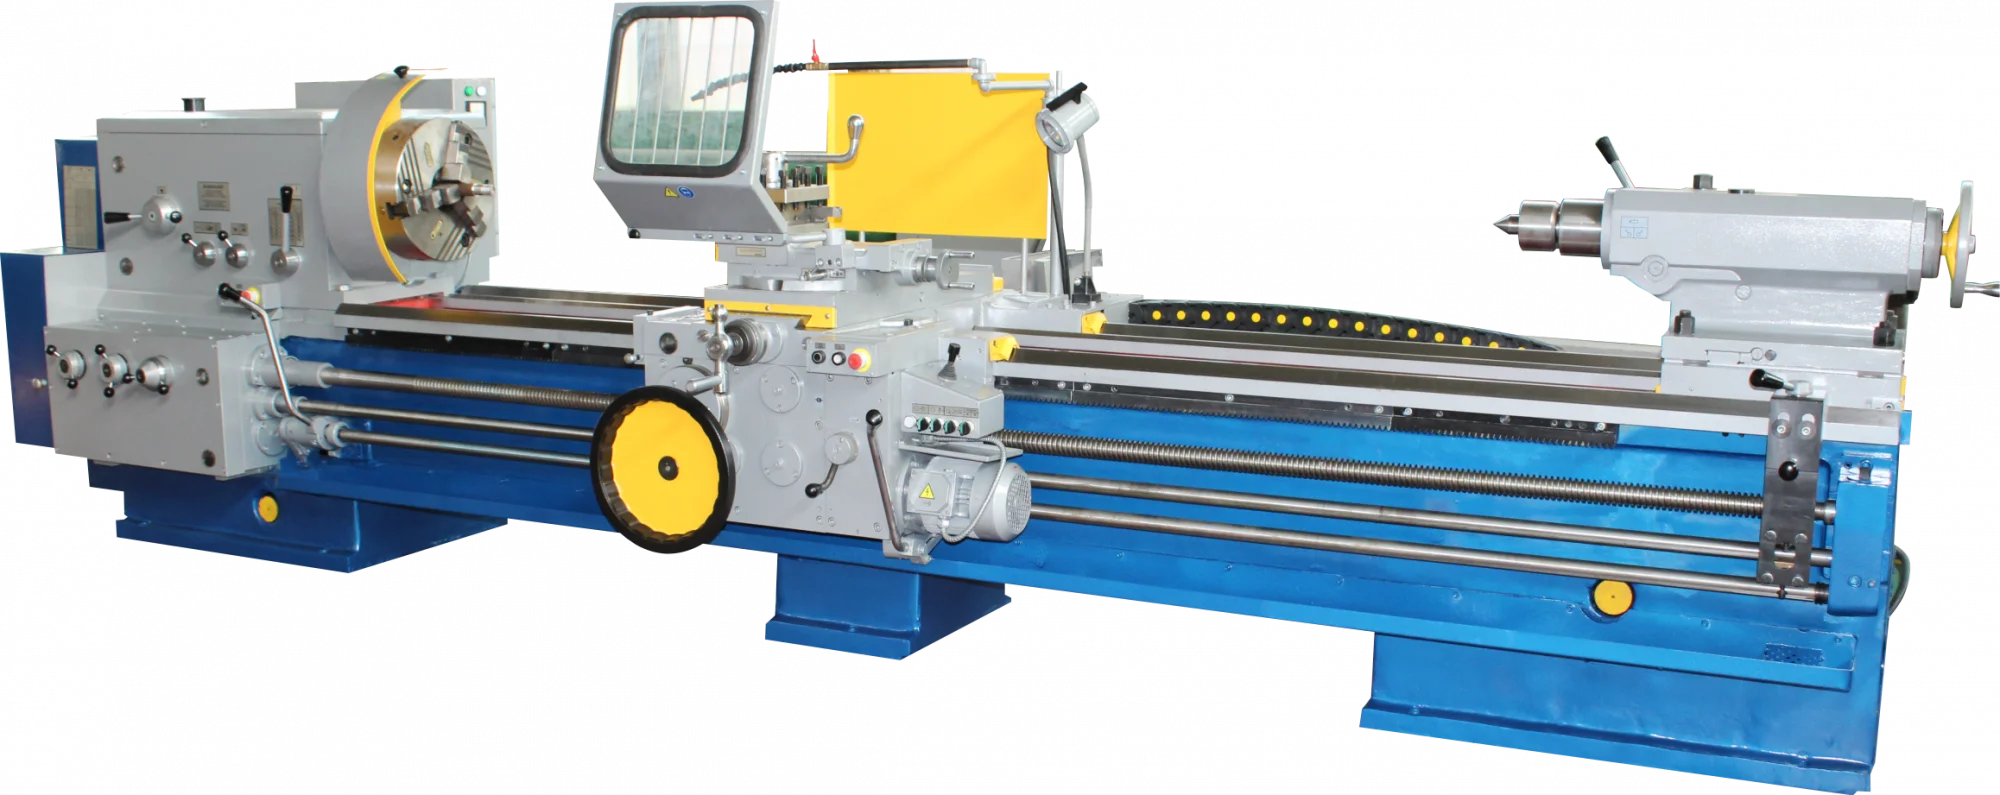


Токарно-винторезный станок под задачи производства
Универсальный токарно-винторезный станок позволяет обрабатывать наружные и внутренние поверхности, подрезать торцы, выполнять канавки, отрезку и нарезать резьбу. Сверление, зенкерование и развёртывание выполняют при наличии соответствующего инструмента и подходящей наладки.
Такое оборудование применяют в ремонтных мастерских, инструментальных цехах, на участках единичного и мелкосерийного производства. Его выбирают, когда номенклатура деталей меняется, а операции требуют гибкой ручной наладки. Для повторяющихся партий целесообразность выбора оценивают по полному времени изготовления: с учётом установки, выверки, обработки и измерения.
Какие операции выполняет станок
Наружное точение
Обработка цилиндрических и конических поверхностей, шеек, уступов и торцов. Возможность обработки конуса определяется доступными наладками и оснащением станка.
Обработка отверстий
Сверление и обработка осевым инструментом, растачивание внутренних поверхностей. Для глубоких отверстий дополнительно проверяют вылет и жёсткость инструмента, отвод стружки и подачу СОЖ.
Нарезание резьбы
Резьбу резцом получают при кинематически согласованном вращении шпинделя и перемещении суппорта. Виды и доступные шаги определяются коробкой подач и комплектом сменных колёс.
Канавки и отрезка
Выполнение наружных и внутренних канавок, отрезка заготовок подходящим инструментом. Режимы зависят от диаметра, материала, жёсткости закрепления и инструментальной системы.
Перечень операций конкретной модели необходимо сопоставить с паспортом и комплектацией. Наличие операции в технологическом задании ещё не подтверждает её выполнение с требуемой точностью и производительностью.
Как выбрать токарно-винторезный станок
| Параметр | Что проверить |
|---|---|
| Диаметр установки над станиной | Проходит ли заготовка над станиной с учётом её формы, выступов и схемы вращения. |
| Диаметры обработки над станиной и суппортом | Доступен ли требуемый участок для резца при необходимом положении суппорта. Диаметр установки и диаметр обработки следует рассматривать раздельно. |
| Расстояние между центрами | Соответствует ли РМЦ длине детали и выбранной установке. Отдельно проверяют фактическую длину точения, ход суппорта и место для инструмента. |
| Отверстие шпинделя | Достаточен ли сквозной проход с учётом патрона, втулок и другой оснастки. Диаметр отверстия не заменяет проверку допустимого диаметра прутка. |
| Обороты и крутящий момент | Есть ли нужные обороты для выбранного диаметра и инструмента, достаточно ли момента на требуемой ступени. Максимальные момент и обороты обычно относятся к разным режимам. |
| Мощность главного привода | Соответствует ли привод материалу, припуску и планируемому режиму резания с учётом жёсткости станка и закрепления. |
| Подачи и резьбы | Доступны ли требуемые подачи, виды резьбы и конкретные шаги. Диапазон в каталоге не означает наличие любого промежуточного значения. |
| Допустимая масса заготовки | Для какой схемы установки указана масса: в центрах, в патроне либо с дополнительными опорами. Эти ограничения нельзя подменять одним универсальным значением. |
| Класс точности | Соответствует ли станок допускам детали. Класс точности оценивают вместе с базированием, инструментом, температурными условиями и контролем. |
| Комплектация и размещение | Какие патрон, люнеты, центры, УЦИ и ограждения входят в поставку. Достаточно ли места для установки, обслуживания и загрузки деталей. |
РМЦ и длина обработки: в чём разница
Расстояние между центрами характеризует установочную возможность станка. Доступная длина обработки зависит также от хода суппорта, положения резцедержателя, инструмента и элементов закрепления. В паспортах отдельных моделей длина обработки может указываться с учётом хода верхних салазок.
Поэтому станок подбирают по схеме установки конкретной детали. Для длинного вала проверяют центровые отверстия, необходимость люнетов, передачу вращения и устойчивость заготовки. Простого сравнения длины детали с РМЦ для окончательного выбора недостаточно.
Нормальная и повышенная точность
В обозначениях характеристик встречаются классы Н — нормальная точность и П — повышенная точность. Выбор класса должен опираться на требования к размерам, форме и взаимному положению поверхностей детали.
Класс точности станка не является гарантией получения любого допуска на любой заготовке. Для ответственных деталей необходимо согласовать технологические базы, условия обработки, методику измерений и, при необходимости, приёмку по контрольной детали.
Станок с УЦИ или токарный станок с ЧПУ
Устройство цифровой индикации показывает перемещения рабочих органов и помогает оператору выполнять установочные и размерные перемещения. При этом последовательность обработки и управление переходами остаются за оператором в пределах возможностей конкретной модели.
Числовое программное управление задаёт движения по управляющей программе. Его рассматривают при повторяющихся деталях, сложных контурах и необходимости автоматизировать последовательность переходов. Экономический выбор зависит от размера партии, времени переналадки и требований к процессу.
Если задача требует программной обработки, рассмотрите горизонтальные токарные станки с ЧПУ . Для универсального станка УЦИ подбирается как отдельный элемент комплектации, когда она предусмотрена производителем.
Резьбы и оснащение для их нарезания
В зависимости от модели токарно-винторезные станки позволяют нарезать метрические, дюймовые, модульные и питчевые резьбы. Для подбора необходимо указать тип резьбы, шаг или соответствующий параметр, диаметр, длину резьбового участка, направление и число заходов.
Возможность настройки проверяют по таблицам конкретного станка и комплекту сменных зубчатых колёс. Для резьбы у уступа или внутри отверстия дополнительно оценивают место выхода резца и порядок завершения прохода.
Комплектация токарно-винторезного станка
Патрон и кулачки
Подбираются по заготовке, присоединительному концу шпинделя, необходимому проходу и допустимым оборотам. Диаметр обработки станка не определяет автоматически размер патрона.
Люнеты и центры
Необходимость неподвижного или подвижного люнета определяют по длине, диаметру и жёсткости детали. Диапазон люнета и характеристики центров проверяют по выбранной оснастке.
Резцедержатель и инструмент
Проверяют допустимое сечение державок, высоту установки резца и доступ инструмента. Четырёхпозиционный резцедержатель и автоматическая револьверная головка имеют разные функции.
УЦИ и специальные принадлежности
Согласовывают состав индикации, конусную линейку, ограждения и другие устройства, необходимые для заданной операции. Их наличие фиксируют в спецификации.
От чего зависит цена станка
Стоимость определяется моделью, исполнением по рабочей длине, классом точности и комплектацией. На предложение также влияют патрон, люнеты, УЦИ, инструментальные принадлежности и согласованный объём работ по запуску.
Для корректного сравнения предложений необходимо сопоставлять одинаковые исполнения и состав поставки. Доставка, разгрузка, установка и пусконаладка должны быть отдельно отражены в коммерческих условиях. Актуальные цену, доступность и срок отгрузки уточняют для выбранной модели.
Что отправить для подбора
- Чертёж детали либо эскиз с основными диаметрами, длинами и технологическими базами.
- Материал, твёрдость, вид исходной заготовки, её массу и припуск.
- Допуски размеров, требования к форме, биению и шероховатости.
- Виды резьбы и конкретные параметры, которые необходимо получить.
- Размер партии, номенклатуру деталей и предполагаемую загрузку оборудования.
- Требования к патрону, люнетам, УЦИ, размещению и вводу в эксплуатацию.
Если чертежа пока нет, для предварительного выбора достаточно указать максимальные размеры и массу заготовки, материал и основные операции. Окончательную комплектацию согласовывают после проверки технологической задачи.
Вопросы по выбору токарно-винторезных станков
Чем диаметр установки отличается от диаметра обработки?
Диаметр установки характеризует возможность разместить заготовку над элементами станка. Диаметр обработки определяет допустимый размер обрабатываемой поверхности при предусмотренном положении инструмента и суппорта. Эти значения проверяют раздельно.
РМЦ равно максимальной длине точения?
Не обязательно. РМЦ характеризует установку между центрами, а доступная длина точения зависит от ходов, инструмента и закрепления. Для выбора проверяют оба параметра и схему установки детали.
Можно ли считать отверстие шпинделя диаметром прутка?
Допустимый пруток проверяют по всему сквозному проходу, включая патрон, втулки и другую оснастку. Дополнительно учитывают необходимые зазоры и поддержку выступающего материала.
УЦИ превращает универсальный станок в станок с ЧПУ?
УЦИ отображает перемещения рабочих органов. Управление движениями по программе требует системы ЧПУ и соответствующих приводов. Наличие цифровой индикации не подтверждает программное управление.
Что нужно для расчёта цены и комплектации?
Направьте чертёж или основные размеры, материал и массу заготовки, требования к точности и резьбам, размер партии и пожелания по оснастке. По этим данным согласовывают модель, исполнение и состав поставки.
Подобрать токарно-винторезный станок
Отправьте чертёж или описание задачи в ИНКОР. Подберём станок по рабочей зоне, характеристикам шпинделя, точности и необходимому оснащению. В предложении согласуем комплектацию, цену, срок поставки и условия запуска.
Чертежи и технические задания: info@in-core.ru.
Оставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!


Полный цикл поставки, обслуживания
и инжиниринг
Обслуживание станков с ЧПУ и без в несколько этапов
-
1
Подбор
-
2
Поставка
-
3
Монтаж
-
4
ПНР
-
5
Запуск
-

Обслуживание